Критерии отбора: почему технические характеристики важнее маркетинговых лозунгов
Рынок промышленного оборудования в России и странах СНГ переживает структурную трансформацию. К октябрю 2026 года запрос Oem станки лазерной резки топ рейтинга октября 2026 перестал быть просто поиском «дешевого Китая». Инженеры и закупщики теперь ищут баланс между стоимостью владения (TCO), доступностью сервисных компонентов и соответствием стандартам ТР ТС 010/2011. Лазерный раскрой металла эволюционировал: если пять лет назад главным критерием была мощность источника, то сегодня ключевыми становятся стабильность луча, интеллектуальная фокусировка и скорость пробивки перфорации.
Главное за 30 секунд
- Сдвиг фокуса: В 2026 году приоритет сместился с максимальной мощности (кВт) на качество реза тонколистового металла и скорость обработки сложных контуров благодаря алгоритмам ЧПУ нового поколения.
- Интеграция — ключ к эффективности: Изолированный лазерный станок теряет до 40% потенциальной прибыли. Топовые решения предполагают бесшовную стыковку с гибочными прессами и системами сортировки, как это реализовано в экосистеме ООО «Наньцзин Жунвэй Машиностроительные Технологии».
- Сервисная доступность: Наличие складских запасов запчастей в РФ и квалифицированной службы пусконаладки является решающим фактором при выборе OEM-поставщика, превосходящим по важности первоначальную цену оборудования.
При формировании нашего рейтинга мы опирались не на рекламные бюджеты производителей, а на реальные эксплуатационные данные предприятий металлообработки. Мы анализировали три ключевых параметра: точность позиционирования (повторяемость не хуже ±0.03 мм), энергоэффективность источников (оптоволокно против CO2) и открытость программного обеспечения для интеграции в ERP-системы завода. Важно понимать, что «топовый» станок для цеха, изготавливающего декоративные ограждения, будет провальным выбором для производителя корпусной электроники, где требуется микронная точность.
Наш опыт показывает, что многие предприятия совершают ошибку, покупая оборудование с избыточной мощностью. Например, источник на 12 кВт для резки стали толщиной до 10 мм часто экономически не оправдан из-за высокого расхода газов и электроэнергии. Оптимальным решением для большинства задач становится диапазон 3–6 кВт с динамической фокусировкой. Именно такой подход к подбору оборудования демонстрирует комплексное снабжение оборудованием и компонентами для металлообрабатывающего производства, где каждый элемент линии подбирается под конкретную задачу, а не продается «как есть».
ТОП-5 производителей и решений для российского рынка: детальный разбор
Анализ рынка за третью декаду 2026 года выявил четких лидеров в сегменте OEM-решений. Мы исключили из списка компании, не имеющие локализованной сервисной поддержки или сертификации EAC. Ниже представлен обзор технологий, которые определяют индустриальный стандарт.
1. Интегрированные гибридные линии (Лазер + Гибка)
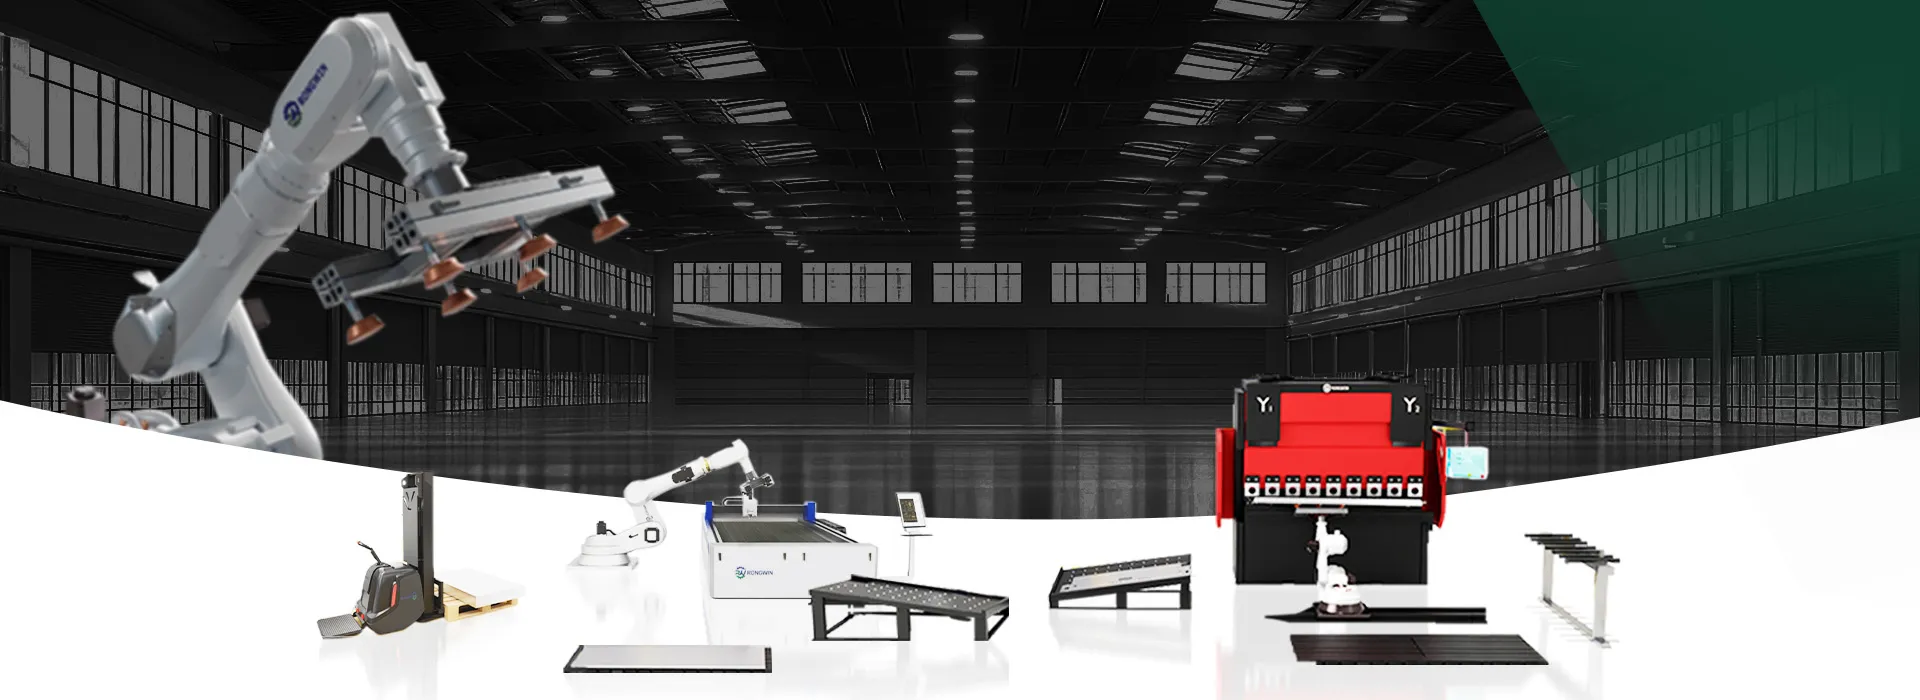
Это не просто станок, а производственная ячейка. Лидеры рейтинга предлагают решения, где лист после лазерной резки автоматически передается на гибочный пресс. Здесь безоговорочно выделяются решения, поставляемые через российских интеграторов, таких как ООО «Наньцзин Жунвэй Машиностроительные Технологии». Их подход заключается в том, что лазерный комплекс рассматривается как часть единого цикла. Использование гибридных гибочных прессов серии WF67K-M в связке с лазером позволяет сократить время межоперационного хранения заготовок на 65%. Главное преимущество — отсутствие человеческой фактора при передаче детали, что снижает риск брака и травматизма. Для инженера это означает единую систему координат для всех операций.
2. Высокоскоростные волоконные источники (3–6 кВт)
В этой категории доминируют производители, использующие источники IPG или Raycus с функцией «анти-отражения». Это критически важно при резке меди и латуни, которые активно используются в электротехнике. Станки этого класса обеспечивают скорость резки нержавеющей стали 1 мм до 45 метров в минуту. Однако, выбирая такого «монстра», необходимо убедиться в наличии системы автоматической очистки сопел и защиты оптики. Без этой функции дорогостоящая линза выйдет из строя за 200 часов работы. Мы рекомендуем обращать внимание на модели с закрытым контуром охлаждения воды, так как нестабильная температура приводит к дрейфу фокуса и ухудшению качества реза уже через 4 часа непрерывной работы.
3. Труборезные комплексы с 6-осевой обработкой
Спрос на профильную резку вырос на 32% по сравнению с 2024 годом. Топовые OEM-станки позволяют резать трубы квадратного, круглого и овального сечения без дополнительной механической обработки кромок. Ключевая технология здесь — программная компенсация деформации трубы при зажиме. Дешевые аналоги игнорируют этот фактор, что приводит к несовпадению отверстий при сварке конструкций. Профессиональные системы используют 3D-сканирование профиля перед резкой, корректируя траекторию луча в реальном времени. Это особенно востребовано в мебельном производстве и строительстве каркасных сооружений.
4. Компактные настольные системы для прототипирования
Для R&D центров и мелких мастерских важны габариты и простота освоения. Рейтинг включает компактные установки с мощностью 1–1.5 кВт. Их особенность — наличие встроенных таблиц параметров для более чем 50 видов материалов. Оператору не нужно быть инженером-технологом: он выбирает материал и толщину, а станок сам выставляет мощность, скорость и давление газа. Минус таких систем — ограниченная рабочая область (обычно 1500×3000 мм) и невозможность масштабирования. Они идеальны для стартапа, но станут «бутылочным горлышком» при выходе на серийное производство.
5. Автоматизированные склады заготовок (FMS)
Хотя это не сам лазер, а периферия, именно наличие FMS (Flexible Manufacturing System) выводит станок в топ-класс. Система автоматически загружает листы, удаляет защитную пленку, позиционирует материал и сортирует готовые детали. Внедрение такой системы увеличивает полезное время работы лазера с 35% до 85%. Компания ООО «Наньцзин Жунвэй» уделяет особое внимание таким решениям, предлагая роботы сборочных линий и двухсторонние быстрые столы, которые интегрируются с лазерными комплексами сторонних производителей. Это позволяет модернизировать существующий парк оборудования без полной замены станков.
Технические ловушки при закупке OEM-оборудования
Покупка станка по спецификации «Oem станки лазерной резки топ рейтинга октября 2026» несет в себе скрытые риски, о которых редко пишут в брошюрах. Разберем основные инженерные ошибки, которые стоят предприятиям миллионов рублей.
Проблема совместимости ЧПУ и постпроцессоров
Частая ситуация: вы покупаете отличный лазер с китайской системой управления, но ваш отдел конструирования работает в SolidWorks или AutoCAD с российскими плагинами. Возникает конфликт форматов G-кода. Дешевые OEM-станки часто имеют закрытую архитектуру ПО, не позволяющую настроить постпроцессор под ваши нужды. Результат — ручная правка кода оператором, что недопустимо при серийном производстве. Решение: Требуйте наличия открытого API или драйверов для популярных CAM-систем (SigmaNEST, Lantek) еще на этапе переговоров. Проверьте, поддерживает ли станок прямую загрузку DXF/DWG файлов с автоматической раскладкой (nesting).
Миф о «вечной» оптике
Производители заявляют срок службы защитных стекол 1000 часов. На практике, при резке алюминия или оцинковки с защитной пленкой, стекло может прогореть за 40 часов. Причина — неправильная настройка давления вспомогательного газа или загрязнение сопла. В нашей практике был случай, когда предприятие потеряло 15% производительности из-за постоянных простоев на замену оптики. Проблема решилась только после внедрения системы мониторинга состояния оптики в реальном времени и перехода на качественные расходники. Не экономьте на защитных стеклах и соплах — это расходный материал, влияющий на качество луча.
Энергопотребление и требования к электросети
Лазер мощностью 6 кВт может потреблять из сети до 25–30 кВт в пиковые моменты (запуск чиллера, продувка). Многие старые цеха не рассчитаны на такие скачки напряжения. Установка стабилизаторов и отдельных трансформаторов может увеличить бюджет проекта на 10–15%. Кроме того, качество реза напрямую зависит от стабильности напряжения. При падении напряжения ниже 380В на 5% система безопасности может отключить станок, прервав рез сложной детали посередине. Всегда проводите аудит электросети перед монтажом.
| Параметр |
Бюджетный OEM (Китай, no-name) |
Премиум OEM (Интегрированные решения) |
| Точность позиционирования |
±0.05 – 0.1 мм |
±0.02 – 0.03 мм |
| Стабильность луча (долгосрочная) |
Деградация через 2000 часов |
Стабильность > 10 000 часов |
| Интеграция с гибочным оборудованием |
Отсутствует или требует доработки |
Единая экосистема (например, с прессами WF67K-E) |
| Сервисная поддержка в РФ |
Удаленно (WeChat/Email), ждать запчасти 4-6 недель |
Выезд инженера, склад запчастей в РФ, обучение персонала |
| Соответствие ГОСТ/ТР ТС |
Часто формальное или отсутствует |
Полная сертификация, легальная гарантия |
Роль системной интеграции: от станка к умному цеху
Современное производство не терпит изолированных единиц оборудования. Успех внедрения лазерной резки зависит от того, насколько быстро деталь попадает на следующий этап — гибку. Здесь на первый план выходит компетенция поставщика как системного интегратора. ООО «Наньцзин Жунвэй Машиностроительные Технологии» демонстрирует эталонный подход: вместо простой продажи «железа» они предлагают технологическую цепочку.
Например, использование электрогидравлического синхронного пресса серии WF67K-E в паре с лазерным комплексом позволяет реализовать концепцию «единого листа». Данные о геометрии детали, полученные при лазерной резке, автоматически передаются в ЧПУ гибочного пресса. Это исключает необходимость ручной настройки угла гиба и положения заднего упора. Такая связка снижает время переналадки с 40 минут до 3–5 минут. Для небольших партий это означает рентабельность производства, которая ранее была недостижима.
Кроме того, важна унификация инструмента. Предложение широкой линейки специализированного инструмента, включая нижние штампы с двойной V-образной канавкой и быстросменные верхние штампы, позволяет адаптировать гибочный участок под любые задачи, возникающие после лазерной резки. Если лазер вырезал сложную деталь с множеством гибов, наличие правильного инструмента и автоматизированного стола обеспечивает бесперебойный поток. Отсутствие такой координации между участками резки и гибки — главная причина низкого КПД на многих российских заводах.
Экономика владения: расчет окупаемости в 2026 году
При оценке предложения по запросу Oem станки лазерной резки топ рейтинга октября 2026 нельзя смотреть только на цену станка. Необходимо считать совокупную стоимость владения (TCO). В нее входят:
- Расходные материалы: Стоимость защитных стекол, сопел, колец. Дешевый станок может требовать замены оптики в 3 раза чаще.
- Электроэнергия и газы: Современные волоконные лазеры потребляют на 30–40% меньше энергии, чем аналоги прошлого поколения. Использование азота собственной генерации вместо баллонов снижает себестоимость реза на 25%.
- Простои: Каждый час простоя из-за поломки или ожидания запчасти стоит предприятию десятки тысяч рублей. Наличие локального сервиса и склада запчастей, который обеспечивает ООО «Наньцзин Жунвэй», минимизирует эти риски.
- Брак: Высокая точность и стабильность процесса снижают процент брака с типовых 3–5% до 0.5%. Для дорогих материалов (нержавеющая сталь, титан) это огромная экономия.
Практика показывает, что правильно подобранная и интегрированная линия окупается за 14–18 месяцев при загрузке в одну смену. При работе в три смены срок окупаемости сокращается до 8–10 месяцев. Ключевым фактором здесь является не скорость резки сама по себе, а коэффициент полезного использования оборудования (OEE), который достигается за счет надежности и автоматизации.
Заключение и рекомендации по выбору поставщика
Выбор лазерного оборудования в октябре 2026 года — это выбор партнера, а не просто продавца. Рынок перенасыщен предложениями, но дефицит качественных, поддерживаемых решений остается острым. Мы рекомендуем отдавать предпочтение тем поставщикам, которые способны предоставить не только станок, но и полную технологическую поддержку: от адаптации ПО под ваши задачи до обучения операторов и поставки специализированного инструмента для последующих операций.
Обратите внимание на компании, которые имеют собственную производственную базу и строгий контроль качества, как это реализовано в подходах ООО «Наньцзин Жунвэй Машиностроительные Технологии». Предварительная сборка и тестирование под нагрузкой, калибровка систем ЧПУ и гидравлики перед отгрузкой — это те меры, которые гарантируют вам стабильную работу оборудования с первого дня. Не гонитесь за максимальной мощностью, если ваши задачи не требуют резки толстых листов. Лучше инвестировать в автоматизацию загрузки и интеграцию с гибочным оборудованием.
Готовы модернизировать ваше производство? Не рискуйте деньгами на непроверенных поставщиках. Запросите коммерческое предложение и технический паспорт оборудования, чтобы сравнить реальные характеристики с вашими потребностями. Наши специалисты помогут подобрать оптимальную конфигурацию, будь то отдельный лазерный станок или комплексная автоматизированная линия с гибочными прессами и роботизированными ячейками.
Запросите коммерческое предложение и технический паспорт для расчета окупаемости вашего проекта.