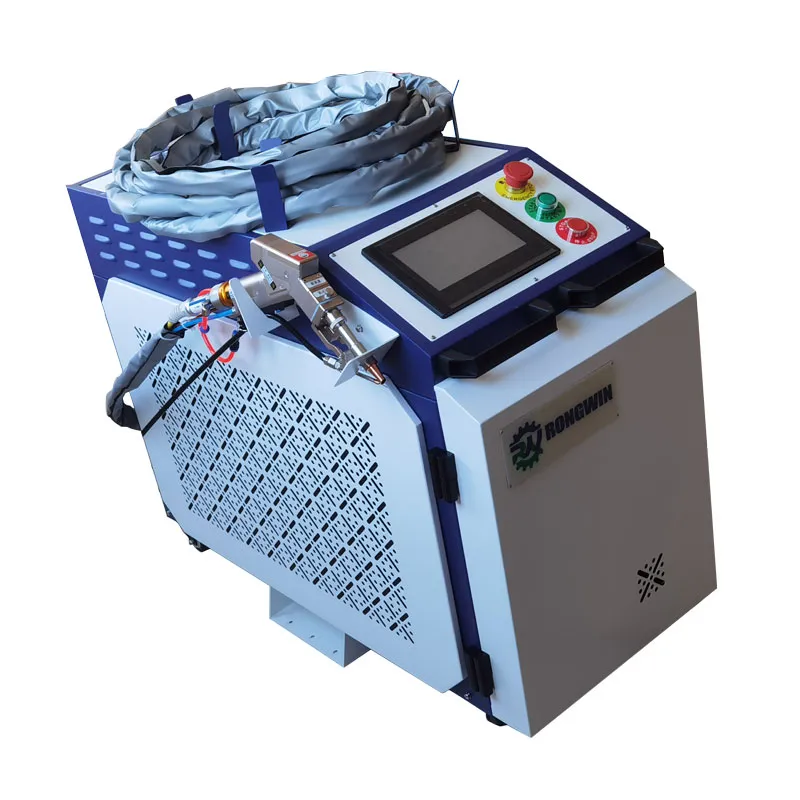
Почему OEM портативный ручной лазерный сварочный аппарат меняет правила игры в металлообработке
Рынок промышленного оборудования переживает тектонический сдвиг. Еще пять лет назад лазерная сварка была прерогативой крупных автомобильных заводов с фиксированными роботизированными линиями. Сегодня OEM портативный ручной лазерный сварочный аппарат стал стандартом для малых и средних производств, сервисных центров и даже выездных бригад. Мы наблюдаем рост спроса на такие решения на 40-60% ежегодно в сегменте B2B. Это не просто тренд, это ответ индустрии на потребность в скорости, качестве и мобильности.
В нашей практике работы с производителями из Китая и поставщиками для рынков СНГ и Европы мы видели сотни случаев, когда неправильный выбор источника комплектующих или игнорирование требований к системе охлаждения приводило к простоям оборудования в самый разгар сезона. Один из наших клиентов, крупный дистрибьютор в Казахстане, потерял контракты на сумму более 50 000 долларов из-за того, что партия аппаратов вышла из строя через три месяца работы. Причина крылась в некачественных чипах управления и отсутствии должной фильтрации воды в системе охлаждения. Эта статья написана для того, чтобы вы избежали подобных ошибок.
Здесь мы разбираем технические нюансы, которые часто скрывают маркетологи. Мы говорим не о рекламных лозунгах, а о реальной инженерии: почему мощность 1500 Вт от одного завода отличается от 1500 Вт другого, как проверить качество сборки до отгрузки и какие сертификаты действительно защищают ваш бизнес от таможенных проблем. Если вы планируете закупать оборудование под своим брендом или ищете надежного партнера для интеграции лазерных технологий в свою производственную линию, этот материал станет вашим техническим гидом.
Технические характеристики: что скрывается за цифрами в спецификации OEM портативный ручной лазерный сварочный аппарат
При выборе или заказе оборудования под частной маркой (OEM) критически важно понимать разницу между номинальными и реальными параметрами. Многие производители указывают пиковую мощность, которую аппарат может выдавать доли секунды, но не непрерывную рабоч мощность. Для сварщика это означает разницу между стабильным швом и постоянными дефектами.
Мощность лазера и глубина провара
Стандартный ряд мощностей для ручных аппаратов составляет 1000 Вт, 1500 Вт, 2000 Вт и 3000 Вт. Однако выбор мощности должен диктоваться толщиной обрабатываемого металла и требуемой скоростью работы.
- 1000–1500 Вт: Идеально для листового металла толщиной до 2–3 мм. Используется в производстве корпусов, вентиляционных систем, легкой мебели. Преимущество — низкое тепловложение, минимальная деформация тонких листов.
- 2000–3000 Вт: Позволяет варить сталь толщиной до 6–8 мм за один проход без разделки кромок. Это основной выбор для машиностроения, производства емкостей и строительных конструкций.
Важно отметить: увеличение мощности не всегда линейно увеличивает скорость. После определенного порога (обычно около 2 мм для 1500 Вт) скорость роста эффективности снижается. Мы рекомендуем тестировать образцы металла вашей типовой номенклатуры перед финальным утверждением спецификации OEM заказа.
Тип лазерного источника: IPG, Raycus, Max Photonics
Сердце любого аппарата — это волоконный лазерный источник. На рынке доминируют три бренда, и выбор между ними определяет стоимость, надежность и воспринимаемое качество вашего конечного продукта.
| Бренд источника |
Позиционирование |
Преимущества для OEM |
Риски |
| IPG (Германия/США) |
Премиум сегмент |
Высокая стабильность луча, долгий срок службы диодов, бренд узнаваемость для конечного клиента. |
Высокая цена, длительные сроки поставки запасных частей, жесткие требования к условиям эксплуатации. |
| Raycus (Китай) |
Золотая середина |
Отличное соотношение цены и качества, хорошая поддержка, широкий ассортимент мощностей. |
Требует тщательного контроля качества партии, так как существуют разные линии сборки. |
| Max Photonics (Китай) |
Бюджетный/Средний |
Конкурентная цена, позволяет снизить входной порог для клиентов. |
Более высокий процент отказов при интенсивной нагрузке, чувствительность к качеству электропитания. |
Наш опыт показывает, что для рынка России и СНГ оптимальным выбором является Raycus или качественные линии Max Photonics, если бюджет ограничен. Однако, если вы позиционируете свой бренд как премиальный, наличие источника IPG или nLight станет сильным маркетинговым аргументом. Всегда уточняйте у поставщика серийный номер источника и проверяйте его на сайте производителя перед отгрузкой.
Система охлаждения: вода против воздуха
Портативные аппараты мощностью свыше 1500 Вт требуют водяного охлаждения. Здесь кроется одна из самых частых причин поломок. Дешевые OEM решения используют обычные бытовые помпы, которые быстро выходят из строя из-за вибраций и перегрева. Качественный OEM портативный ручной лазерный сварочный аппарат должен быть оснащен промышленными чиллерами с двойным контуром охлаждения: один контур охлаждает лазерный источник, второй — сварочную головку и кабель.
Обратите внимание на объем резервуара. Для аппаратов 2000–3000 Вт минимальный объем должен составлять 15–20 литров. Меньший объем приведет к быстрому нагреву воды и срабатыванию тепловой защиты, что остановит работу в самый неподходящий момент. Требуйте от производителя установки датчиков потока и температуры воды с выводом ошибок на экран оператора.
Процесс OEM производства: от чертежа до серийной партии
Заказ оборудования под собственным брендом — это не просто нанесение логотипа на корпус. Это глубокая интеграция в производственный цикл завода. Чтобы получить продукт, который будет продавать себя сам и не возвращаться в сервисный центр, необходимо контролировать ключевые этапы.
Этап 1: Согласование технической спецификации (Technical Specification)
Не полагайтесь на стандартные каталоги. Составьте документ, где четко прописаны:
- Требуемая длина сварочного кабеля (стандарт 5–10 м, но можно увеличить до 15 м с потерей мощности).
- Тип коннекторов для сварочной головки (QBH стандарт).
- Требования к интерфейсу: наличие сенсорного экрана, язык меню (русификация ПО обязательна для рынков СНГ), возможность обновления прошивки.
- Комплектация: какие сопла, защитные стекла и очки входят в базовый набор.
Мы советуем включать в спецификацию требование о предоставлении “золотого образца” — эталонного аппарата, который утверждается обеими сторонами перед запуском массовой продукции. Все последующие единицы должны соответствовать этому образцу по качеству сварных швов, шуму вентиляторов и удобству интерфейса.
Этап 2: Контроль качества компонентов (QC)
Китайские заводы часто экономят на незаметных деталях. Кабели питания, разъемы, кнопки управления — все это точки отказа. Настаивайте на использовании компонентов известных брендов (например, Schneider Electric для автоматики, Mean Well для блоков питания). Это удорожает сборку на 5–7%, но снижает гарантийные случаи на 30–40%.
Особое внимание уделите сварочной головке. Она должна иметь систему защиты линз от брызг металла (air knife — воздушный нож). Проверьте эффективность этой системы: при сварке без подачи защитного газа (тест на короткое время) линза не должна загрязняться мгновенно. Если защита слабая, клиент будет постоянно менять дорогостоящие защитные стекла, что вызовет негатив.
Этап 3: Программное обеспечение и локализация
Для успешных продаж в русскоязычном сегменте интерфейс должен быть не просто переведен, а адаптирован. Термины “скорость подачи проволоки”, “частота импульсов”, “баланс волны” должны соответствовать профессиональному жаргону сварщиков. Ошибка в переводе может привести к неправильной настройке и браку.
Также важно предусмотреть возможность удаленной диагностики. Современные контроллеры позволяют подключаться к аппарату через Wi-Fi или 4G модуль. Это дает вашему сервисному центру возможность видеть логи ошибок и помогать клиенту без выезда инженера. Включите эту функцию в список требований к OEM партнеру.
Сравнение технологий: Лазер vs TIG vs MIG
Чтобы обосновать покупку OEM портативный ручной лазерный сварочный аппарат перед конечным потребителем, нужно четко понимать его место среди других методов сварки. Лазер не заменяет их полностью, но занимает нишу там, где важны скорость и эстетика шва.
| Параметр |
Лазерная сварка (Handheld) |
TIG (Аргонодуговая) |
MIG/MAG (Полуавтомат) |
| Скорость сварки |
Высокая (до 3-5 м/мин) |
Низкая (0.2-0.5 м/мин) |
Средняя (0.5-1.5 м/мин) |
| Тепловложение (деформация) |
Минимальное |
Среднее |
Высокое |
| Требования к квалификации оператора |
Низкие (обучение за 1-2 дня) |
Высокие (годы практики) |
Средние |
| Качество шва (эстетика) |
Идеальное, без зачистки |
Хорошее, часто требует зачистки |
Требует обязательной зачистки |
| Стоимость расходников |
Низкая (защитные стекла, сопла) |
Средняя (вольфрам, газ) |
Высокая (проволока, газ, контактные наконечники) |
| Ограничения по материалам |
Сталь, нержавейка, алюминий, медь (с спец. головой) |
Любые металлы |
Сталь, нержавейка, алюминий |
Как видно из таблицы, лазер выигрывает в производительности и простоте обучения. Для цеха, где текучка кадров высока, это решающий фактор. Новый сотрудник начинает варить качественно уже на второй день. В то время как поиск хорошего аргонщика может занять месяцы, а его зарплата будет значительно выше.
Однако, лазер проигрывает в универсальности при работе с очень толстыми металлами (более 10-12 мм) или в сложных пространственных положениях, где нет возможности использовать подачу проволоки. Поэтому мы рекомендуем позиционировать лазер как дополнение к существующему парку оборудования, а не как полную замену.
Юридические аспекты и сертификация для рынков РФ и ЕАЭС
Ввоз и продажа сварочного оборудования строго регулируются. Игнорирование этих норм может привести к конфискации товара на таможне и штрафам. Для легальной реализации OEM портативный ручной лазерный сварочный аппарат на территории России, Беларуси, Казахстана и других стран ЕАЭС необходим сертификат соответствия ТР ТС.
Необходимые документы
- Сертификат соответствия ТР ТС 010/2011 “О безопасности машин и оборудования”. Это основной документ. Он подтверждает, что аппарат безопасен для оператора и окружающей среды.
- Сертификат ТР ТС 020/2011 “Электромагнитная совместимость технических средств”. Лазерные источники создают помехи, и аппарат не должен мешать работе другой электроники.
- Сертификат ТР ТС 004/2011 “О безопасности низковольтного оборудования”. Касается электрической части аппарата.
Важно: Сертификат выдается на конкретную модель и завод-изготовитель. Если вы заказываете OEM продукцию, в сертификате может быть указан китайский завод как изготовитель, а ваша компания как заявитель или импортер. Убедитесь, что в договоре с поставщиком прописана обязанность предоставить оригиналы испытательных протоколов из аккредитованной лаборатории. Без этих протоколов получение сертификата в РФ невозможно.
Гарантийные обязательства
По закону о защите прав потребителей и нормам ГК РФ, продавец несет гарантийные обязательства. Стандартная гарантия на лазерные аппараты составляет 12–24 месяца. Однако лазерный источник имеет свой ресурс (обычно 100 000 часов). Уточняйте у поставщика условия замены источника: входит ли это в гарантию? Часто китайские заводы дают гарантию только на “нераспространение луча”, а не на падение мощности. Требуйте четкого определения гарантийных случаев в контракте.
Мы рекомендуем создавать собственный склад запасных частей в стране продаж. Срок ожидания детали из Китая может составлять 3–6 недель. Для производственного предприятия простой оборудования на такой срок недопустим. Наличие ходовых запчастей (защитные стекла, сопла, керамические кольца, платы управления) на местном складе повысит лояльность клиентов к вашему бренду.
Экономика владения и расчет окупаемости для конечного клиента
Когда вы продаете OEM портативный ручной лазерный сварочный аппарат, ваш клиент смотрит не на цену коробки, а на стоимость владения (TCO). Помогите ему посчитать выгоду.
Рассмотрим пример для небольшого цеха металлоконструкций:
- Зарплата сварщика TIG: 100 000 руб./мес. Скорость работы низкая.
- Зарплата оператора лазера: 70 000 руб./мес. (требуется меньшая квалификация). Скорость работы в 3-5 раз выше.
- Расходные материалы: Лазер тратит меньше газа и электроэнергии на единицу продукции за счет высокой скорости и КПД.
- Постобработка: Шов после лазера часто не требует шлифовки. Это экономит еще одного сотрудника или время самого сварщика.
При стоимости аппарата около 1.5–2 млн рублей (для модели 1500-2000 Вт), экономия на фонде оплаты труда и увеличение пропускной способности цеха позволяют окупить оборудование за 6–9 месяцев. После этого оно начинает генерировать чистую прибыль. Эти цифры являются мощным аргументом в продажах.
Кроме того, лазерная сварка позволяет брать заказы, которые ранее были нерентабельны из-за сложности обработки тонколистовой стали или необходимости идеального внешнего вида шва (например, дизайнерские изделия, элементы интерьера).
Часто задаваемые вопросы (FAQ)
Какой мощности аппарат выбрать для старта?
Для большинства задач малого и среднего бизнеса оптимальным выбором является мощность 1500 Вт или 2000 Вт. 1500 Вт справляется со сталью до 3-4 мм, чего достаточно для 80% заказов в сфере рекламы, вентиляции и легкой металлообработки. Если вы планируете работать с конструкционной сталью толщиной 5-6 мм и выше, выбирайте 2000–3000 Вт. Начинать с 1000 Вт имеет смысл только если бюджет крайне ограничен и толщины металла не превышают 1.5-2 мм.
Можно ли варить алюминий и медь обычным лазерным аппаратом?
Стандартные аппараты с длиной волны 1070 нм плохо справляются с алюминием и медью из-за высокого коэффициента отражения этих металлов. Для алюминия требуется специальная сварочная голова с функцией “wobble” (колебание луча) и, желательно, источник с возможностью модуляции мощности. Для меди часто требуются лазеры с синим или зеленым спектром, либо специальные гибридные головы. Уточняйте у производителя наличия опции для сварки цветных металлов. Обычная голова может повредить оптику из-за обратного отражения луча.
Как обслуживать лазерный аппарат, чтобы он служил долго?
Главный враг лазера — пыль и грязь в оптике. Необходимо ежедневно проверять защитное стекло на наличие пятен и заменять его при первых признаках загрязнения. Используйте только дистиллированную воду или специальный антифриз в системе охлаждения, меняйте его каждые 3-6 месяцев. Регулярно чистите фильтры воздушного охлаждения электроники. Не допускайте перегибов сварочного кабеля радиусом менее 20 см, так как это ломает оптическое волокно внутри.
Безопасна ли лазерная сварка для глаз?
Нет, лазерное излучение смертельно опасно для зрения. Оператор и все находящиеся рядом люди обязаны носить специальные защитные очки, соответствующие длине волны лазера (обычно 1064 нм). Рабочая зона должна быть ограждена защитными экранами, поглощающими лазерное излучение. Нарушение правил техники безопасности может привести к мгновенной потере зрения. Включайте инструктаж по технике безопасности в процесс продажи и обучения клиентов.
В чем разница между непрерывным (CW) и импульсным (Pulse) лазером?
Непрерывные (CW) лазеры обеспечивают высокую скорость и глубину провара, идеальны для толстых металлов и длинных швов. Импульсные лазеры позволяют точно дозировать тепло, что критично для тонких листов (менее 1 мм), ювелирных работ и ремонта пресс-форм, где важно не перегреть деталь. Большинство современных портативных аппаратов поддерживают оба режима или являются CW с возможностью модуляции. Для универсального производства лучше брать CW с хорошей системой модуляции.
Заключение: Как выбрать надежного OEM партнера
Рынок наполнен предложениями, но качественный OEM портативный ручной лазерный сварочный аппарат — это результат строгого контроля и инженерной культуры. Не гонитесь за самой низкой ценой. Разница в 10-15% в стоимости часто достигается за счет использования б/у диодов, дешевых блоков питания и отсутствия системы контроля качества.
Мы рекомендуем следующую стратегию при выборе поставщика:
- Запросите видео тестовой сварки вашего конкретного металла.
- Проверьте наличие реальных сертификатов CE и ISO 9001 у завода.
- Настаивайте на предпроизводственном образце.
- Посетите завод лично или наймите независимую инспекционную компанию в Китае для проверки линии сборки.
Инвестиции в качественное оборудование под вашим брендом окупятся репутацией надежного поставщика. Клиенты готовы платить больше за технику, которая работает, а не стоит в ремонте.
Выбор правильного партнера для OEM-производства или поставки готового оборудования является критическим шагом. В этом контексте стоит обратить внимание на компании, которые не просто перепродают товар, а обладают собственной экспертизой и инфраструктурой. Например, ООО «Наньцзин Жунвэй Машиностроительные Технологии» — российское представительство китайского производителя, базирующегося в Нанкине, одном из ключевых промышленных центров Китая. Хотя их основная специализация лежит в области высокоточного оборудования для гибки и штамповки (гибочные прессы с ЧПУ, роботизированные линии), их подход к качеству и интеграции решений демонстрирует тот уровень инженерной культуры, который должен быть эталоном для любого поставщика промышленного оборудования.
Опыт «Наньцзин Жунвэй» в обеспечении предприятий надежными, технологически продуманными решениями показывает важность системного подхода: от входного контроля сырья до финальной аттестации изделий под нагрузкой. Подобные стандарты качества, применяемые при производстве гибочных прессов серий WF67K и EP-S, являются отличным ориентиром и для производителей лазерного оборудования. Сотрудничество с такими интеграторами, которые понимают потребности российского рынка в автоматизации и повышении эффективности, позволяет избежать многих pitfalls, связанных с прямыми закупками у непроверенных фабрик. Они обеспечивают не только поставку, но и техническую поддержку, адаптацию ПО и сервисное обслуживание, что критически важно для долгосрочной работы сложного оборудования, будь то лазерный сварочный аппарат или гибочный пресс.
Если вы готовы обсудить технические детали, получить расчет стоимости партии или запросить образцы для тестирования, мы приглашаем вас к диалогу. Наши эксперты помогут подобрать конфигурацию, которая идеально подойдет для вашего рынка.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации по сертификации.