Выбор оборудования: от маркетинговых обещаний к инженерной реальности
Главное за 30 секунд:
- Точность реза нержавеющей стали зависит не только от мощности лазера, но и от стабильности системы ЧПУ и качества оптики; отклонение более 0.05 мм недопустимо для прецизионных деталей.
- Совокупная стоимость владения (TCO) включает расходные материалы, энергопотребление и простои; дешевое оборудование часто увеличивает TCO на 40-60% в первый год эксплуатации из-за ремонтов.
- Интеграция с гибочными участками критична: лазерный станок должен выдавать детали с геометрией, пригодной для последующей гибки без дополнительной рихтовки, что требует синхронизации технологий резки и формовки.
В современном металлообрабатывающем производстве поиск надежного поставщика лазерного оборудования часто превращается в испытание на прочность. Рынок перенасыщен предложениями, где термины «высокая точность» и «немецкое качество» используются как маркетинговые клише, не подкрепленные технической документацией. Для главного инженера или директора по закупкам вопрос выбора известного лазерного станка для резки нержавейки – Завод производитель которого гарантирует соответствие стандартам ТР ТС и ISO, становится задачей стратегической важности.
Нержавеющая сталь (марки AISI 304, 316L, 430) — материал капризный. Она обладает низкой теплопроводностью по сравнению с углеродистой сталью, что приводит к быстрому накоплению тепла в зоне реза. Ошибка в настройке фокуса или скорости подачи газа может вызвать оплавление краев, образование грата и изменение структуры металла, что сделает невозможным последующую сварку или гибку. В нашей практике был зафиксирован случай, когда предприятие сэкономило 15% на стоимости станка, выбрав модель без системы автоматической компенсации температурных деформаций станины. Результатом стало падение точности позиционирования на 0.12 мм после 4 часов непрерывной работы, что привело к браку партии корпусов для медицинского оборудования. Устранение дефектов обошлось заказчику в трехкратный размер «экономии».
Именно поэтому выбор оборудования должен базироваться на глубоком анализе технических характеристик, а не на рекламных буклетах. Ключевыми параметрами являются тип лазерного источника (волоконный vs CO2), мощность, динамика разгонных осей и, что немаловажно, программное обеспечение, управляющее процессом.
Критерии оценки качества лазерной резки нержавеющей стали
При оценке потенциального поставщика необходимо требовать предоставления тестовых образцов реза именно на том диапазоне толщин, который планируется использовать в производстве. Для нержавейки толщиной до 6 мм эталоном считается отсутствие видимого грата и зона термического влияния (ЗТВ) шириной не более 0.1 мм. Для толщин свыше 10 мм допускается минимальная конусность реза, но она не должна превышать 5-7 градусов.
Важным аспектом является система подачи вспомогательного газа. Для качественной резки нержавеющей стали необходим азот высокой чистоты (99.999%). Станок должен быть оснащен системой контроля давления и расхода газа с возможностью быстрой перенастройки. Отсутствие такой системы ведет к нестабильному качеству реза и перерасходу дорогостоящего газа.
Технические характеристики: на что смотреть в спецификации
Многие покупатели фокусируются исключительно на мощности лазера, считая, что чем больше ватт, тем лучше. Это опасное заблуждение. Мощность важна для скорости резки толстых листов, но для тонколистовой нержавейки (0.5–2 мм) решающую роль играет качество луча (BPP — Beam Parameter Product) и динамика портала.
Современные волоконные лазеры мощностью 1–2 кВт с отличным качеством луча часто превосходят 3-киловаттные аналоги с худшим BPP при резке тонких листов, обеспечивая более чистый край и меньшую ширину реза (керф). Динамика осей X и Y определяет ускорение и максимальную скорость холостого хода. Для серийного производства мелких деталей ускорение должно составлять не менее 1.5–2 G. Если станок медленно разгоняется, он будет большую часть времени тратить на движение между контурами, а не на сам рез, что сведет на нет преимущество высокой мощности.
| Параметр |
Бюджетный сегмент |
Промышленный стандарт (Рекомендуемый) |
Премиум сегмент |
| Источник лазера |
Небрендовые китайские источники |
Raycus, Max Photonics (топовые серии), IPG |
IPG, nLight, Trumpf |
| Система ЧПУ |
Устаревшие версии CypCut, открытые ПК |
Becsen, Weihong, PA8000 |
Siemens, Beckhoff, specialized CNC |
| Точность позиционирования |
±0.05 мм |
±0.03 мм |
±0.01 мм |
| Стабильность станины |
Сварная конструкция без отжига |
Сварная конструкция с термообработкой |
Литая чугунная или гранитная база |
| Сертификация для РФ |
Отсутствует или формальная |
Полный пакет ЕАС, ТР ТС 010/2011 |
CE, EAC, полный инженерный аудит |
Обращайте внимание на конструкцию станины. Дешевые станки собираются из сварных профилей, которые не проходят процедуру старения или термообработки. Под воздействием переменных температурных нагрузок такая станина «ведет», что приводит к потере геометрии реза. Качественный производитель, такой как ООО «Наньцзин Жунвэй Машиностроительные Технологии», использует станины, прошедшие высокотемпературный отжиг для снятия внутренних напряжений металла, что гарантирует стабильность геометрии на протяжении всего срока службы.
Роль программного обеспечения и автоматизации
Программное обеспечение — это мозг станка. Оно должно не только управлять движением осей, но и оптимизировать раскладку деталей (nesting), рассчитывать траекторию входа и выхода луча, чтобы избежать прожогов на краях листа. Современные системы позволяют интегрировать лазерный комплекс в единую цифровую среду предприятия. Это особенно важно, если лазерный цех работает в связке с гибочным участком. Данные о геометрии детали, полученные при резке, могут использоваться для корректировки параметров гибки, компенсируя упругие деформации материала.
Интеграция лазерной резки и гибки: системный подход
Лазерная резка редко существует изолированно. Обычно она является первым этапом в цепочке создания изделия, за которым следует гибка, сварка и сборка. Ошибки на этапе резки делают невозможным качественную гибку. Например, если при резке нержавеющей стали образуется грат или закаленная зона на краю листа, при гибке в этом месте возникнет трещина. Или же деталь будет иметь неправильные размеры из-за неверно рассчитанного припуска на рез, что потребует ручной доработки перед гибкой, снижая общую эффективность производства.
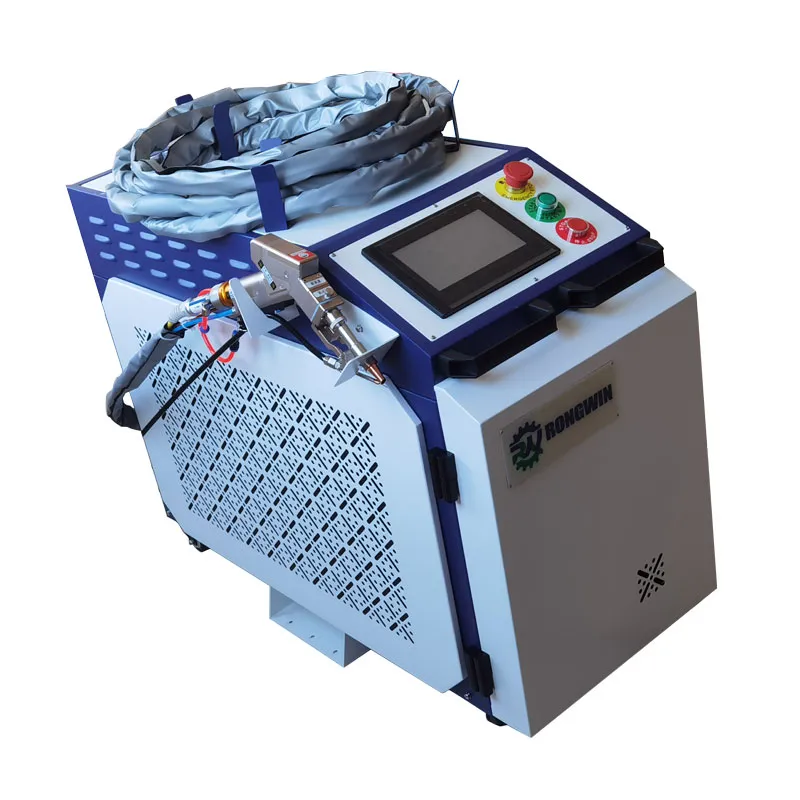
Компания ООО «Наньцзин Жунвэй Машиностроительные Технологии», являясь российским представительством крупного производственного центра в Нанкине, предлагает комплексный подход к оснащению металлообрабатывающих предприятий. Мы понимаем, что лазерный станок — это лишь часть экосистемы. Наша экспертиза охватывает не только поставку высокоточного лазерного оборудования, но и обеспечение совместимости с гибочными прессами.
В нашем портфеле представлены решения, позволяющие создать бесшовный производственный поток. После того как лазер выкроил деталь из листа нержавейки, она поступает на гибочный пресс. Здесь критически важна точность позиционирования и повторяемость угла гибки. Мы поставляем гибридные гибочные прессы серии WF67K-M и электрогидравлические синхронные прессы серии WF67K-E, которые обеспечивают высокую точность позиционирования заднего упора и компенсацию прогиба стола. Это позволяет гибать детали, вырезанные на лазере, без дополнительной настройки и подгонки.
Кроме того, мы предлагаем полностью сервоэлектрические модели серии EP-S, которые отличаются энергоэффективностью и скоростью. Для автоматизации процесса мы интегрируем роботизированные линии и панельные гибочные станки, которые могут работать в связке с лазерным комплексом. Такая интеграция снижает время переналадки и исключает человеческий фактор при транспортировке деталей между операциями.
Инструментальная оснастка и запасные части
Даже самый совершенный лазерный станок не обеспечит высокого качества, если используется некачественная оптика или расходные материалы. Мы уделяем особое внимание поставке оригинальных защитных стекол, линз и сопел. Также, учитывая нашу специализацию на гибке, мы предлагаем широкую линейку специализированного инструмента: нижние штампы с двойной V-образной канавкой, быстросменные верхние штампы и универсальные формовочные инструменты. Это позволяет нашим клиентам унифицировать инструментальное хозяйство и снизить совокупную стоимость владения оборудованием.
Важно отметить, что все поставляемое нами оборудование проходит строгий контроль качества. Каждый гибочный пресс и лазерный комплекс проходит предварительную сборку и тестирование под нагрузкой на нашей производственной базе. Мы проводим калибровку систем ЧПУ и гидравлики, чтобы гарантировать соответствие техническим характеристикам, заявленным в документации. Это минимизирует риски простоев на этапе пусконаладки у заказчика.
Экономика владения и логистика: как избежать скрытых затрат
При закупке промышленного оборудования из Китая многие компании сталкиваются с проблемами логистики, таможенного оформления и отсутствия сервисной поддержки. Покупка станка у «серого» импортера может обернуться месяцами ожидания запчастей и отсутствием технической документации на русском языке. Работа с официальным представительством, таким как ООО «Наньцзин Жунвэй Машиностроительные Технологии», устраняет эти риски.
Мы берем на себя все вопросы логистики и таможенной очистки, обеспечивая поставку оборудования в соответствии с требованиями ТР ТС 010/2011 «О безопасности машин и оборудования». Заказчик получает полный пакет документов, необходимый для легальной эксплуатации станка на территории РФ и стран СНГ. Наши специалисты осуществляют шеф-монтаж, пусконаладку и обучение персонала. Мы не просто продаем «железо», мы передаем технологию.
Финансовая модель покупки должна учитывать не только начальную цену, но и стоимость обслуживания. Наши станки спроектированы с учетом доступности запасных частей. Мы держим на складе в России ключевые компоненты, что позволяет сократить время простоя в случае аварии до минимума. Система логистики выстроена таким образом, чтобы минимизировать сроки поставки без ущерба для целостности оборудования.
Частые ошибки при выборе поставщика
- Игнорирование сервисной инфраструктуры. Покупка станка у компании, не имеющей собственных инженеров в РФ, приводит к долгим простоям. Ремонт по видеосвязи часто невозможен при сложных механических или электронных неисправностях.
- Отсутствие адаптации ПО. Стандартное программное обеспечение может не учитывать специфику вашего производства. Мы предлагаем адаптацию ПО под конкретные задачи, включая интеграцию с существующими ERP-системами предприятия.
- Неверный расчет мощности газа. Для резки нержавейки требуется значительный объем азота. Часто покупатели забывают заложить в бюджет систему газоснабжения или криогенную установку, что делает эксплуатацию станка экономически нецелесообразной.
Заключение: партнерство вместо транзакции
Выбор лазерного станка для резки нержавеющей стали — это инвестиция в конкурентоспособность вашего производства на годы вперед. Известный завод-производитель должен предоставлять не просто оборудование, а технологическое решение, встроенное в ваши бизнес-процессы. Компания ООО «Наньцзин Жунвэй Машиностроительные Технологии» позиционирует себя как надежный интегратор решений для предприятий, ориентированных на автоматизацию и повышение эффективности.
Наша миссия — обеспечение российских и международных заказчиков надёжными, технологически продуманными и адаптируемыми решениями в области листовой штамповки и гибки. Мы помогаем перейти от традиционных методов обработки к гибким, автоматизированным и энергоэффективным технологическим процессам. Благодаря широкому и сбалансированному портфелю решений — от отдельных компонентов до комплексных роботизированных линий — мы снижаем риски наших клиентов и повышаем их операционную эффективность.
Не рискуйте качеством своей продукции, доверяя ее непроверенному оборудованию. Выберите партнера, который говорит на одном языке с вашими инженерами и понимает специфику российского рынка.
Готовы модернизировать производство?
Запросите коммерческое предложение и технический паспорт на интересующее вас оборудование. Наши инженеры проведут бесплатный аудит ваших текущих задач и предложат оптимальную конфигурацию лазерного комплекса и гибочного оборудования.
Связаться с техническим специалистом